在制造业中,模具的清洁程度直接影响产品的成型质量、生产效率以及模具的使用寿命。模具结构复杂、死角多、表面残留物多样(如脱模剂、塑料残渣、油污、积碳、锈迹等),传统的人工刷洗、高压喷淋或化学浸泡往往难以彻底清洁,且容易损伤模具表面。面对这些难题,单槽超声波清洗机正逐渐成为一种备受关注的高效解决方案。
一、模具清洗的核心难题
- 复杂结构导致清洗死角:模具常带有深孔、狭缝、螺纹、盲孔等精细结构,手动工具无法触及,导致污垢堆积。
- 残留物附着力强:高温成型过程中,塑料、橡胶或金属粉末与脱模剂反应,形成顽固积碳或聚合物薄膜,普通清洗剂难以溶解。
- 清洗与损伤的矛盾:机械打磨或强酸强碱可能划伤模具表面、破坏镀层或降低尺寸精度。
- 效率与环保压力:人工清洗耗时长、一致性差,且大量使用有机溶剂带来环保与安全问题。
二、单槽超声波清洗机的工作原理
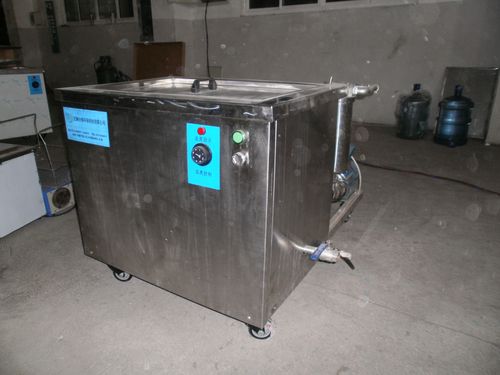
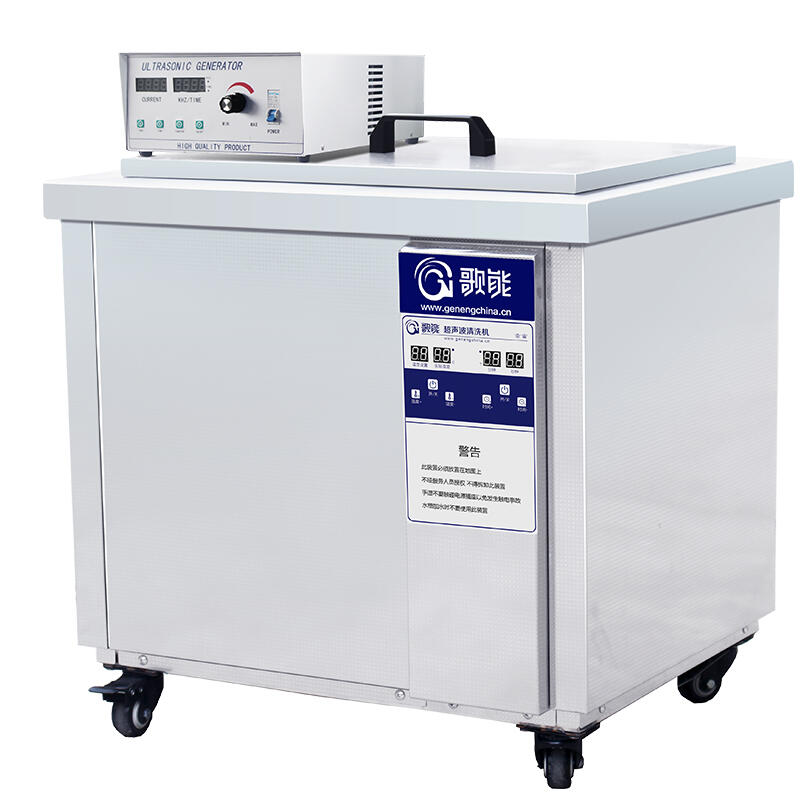
单槽超声波清洗机将超声波换能器安装于清洗槽底部或侧壁,由发生器产生高频电信号(通常为28kHz、40kHz等),换能器将其转换为高频机械振动。振动在清洗液中传播,产生“空化效应”——液体中微小气泡迅速形成并剧烈破裂,瞬间产生强大的冲击波和微射流。这种能量可以:
- 穿透复杂几何形状,抵达盲孔与缝隙;
- 剥离附着力强的污垢,而不依赖强机械力;
- 配合适当的清洗剂,加速油脂、积碳的乳化与分散。
三、单槽超声波清洗机用于模具清洗的优势
1. 清洗无死角,效果均匀
无论模具多么复杂,只要清洗液能浸泡到的部位,空化效应就能发挥作用,尤其适合清理顶针孔、排气槽、细纹路。
2. 温和且不损伤模具
相比喷砂、刮刀、钢丝刷,超声波清洗以物理能量剥离污垢,不直接接触模具表面,可保护镜面、涂层和精密边缘。
3. 效率高,批量处理能力强
多副小型模具或大型模具的多个部件可同时放入槽内清洗,单次清洗时间通常为5-20分钟,远快于手工清洗。
4. 成本可控,操作简单
单槽机型结构紧凑,无需复杂传动,只需设定温度、时间,加入 appropriate 清洗液即可。维护成本较低。
5. 环保与安全
配合水基清洗剂使用,可减少挥发性有机溶剂(VOCs)排放,降低火灾与职业健康风险,废液处理也更简单。
四、影响清洗效果的关键因素
即使采用单槽超声波清洗机,若参数选择不当,效果也会打折。需要关注:
- 超声波频率:低频(如28kHz)空化强度高,适合去除重油污、积碳;高频(如40kHz以上)空化气泡更细密,适合精洗和复杂盲孔,且对表面损伤更小。可根据模具污染程度选择单频或双频机型。
- 清洗温度:一般水基清洗剂在50-70℃时活性最佳,但过高温度可能抑制空化效应。需根据清洗剂说明调整。
- 清洗液配方:针对模具钢材、铝合金、镀层等不同材质,选择中性或弱碱性清洗剂,避免腐蚀。对于顽固积碳,可选用专用超声波模具清洗剂。
- 功率密度:功率过低则清洗慢、不彻底;功率过高可能空蚀模具表面。通常建议功率密度在0.3-0.5 W/cm²(按槽底面积或体积换算),对精密模具适当降低。
- 工件摆放与清洗篮:模具应避免直接压在槽底,以免阻碍超声波传播;使用网孔篮或专用夹具,使清洗液自由流动。
- 清洗时间与漂洗:清洗后需用热水或去离子水漂洗,再吹干或烘干,防止残留清洗剂腐蚀模具。
五、单槽超声波清洗机的局限性及应对
- 对超大模具的限制:单槽体积有限,特大模具可能无法整体浸泡。解决方法包括:分拆部件清洗、设计大型定制槽体,或仅在槽内局部浸泡需清洗部位。
- 对某些特殊污垢效果有限:如厚层不锈钢焊渣、高硅含量的无机垢,需先预浸泡或配合其他工艺。
- 盲孔干燥问题:清洗后盲孔内易积水,可增加压缩空气吹扫、真空干燥或烘干工序。
- 可能对软质材料产生影响:如铝、铜等较软金属,长时间高强度超声可能产生细微麻点,需选用高频、低功率并缩短时间。
六、结论:单槽超声波清洗机确实是高效方案,但需科学使用
单槽超声波清洗机能够有效解决模具清洗中“结构复杂、污垢顽固、不能损伤”三大核心痛点,具备无死角、高效、温和、环保等突出优势。对于大多数中小型模具及可拆卸部件,它已经是一种成熟且经济的高效方案。
要发挥最大效能,建议依据模具材质、污染物类型、精度要求,选择合适的超声波频率、功率、温度与清洗剂,并优化工件摆放和清洗后处理。在实际应用中,多家注塑、压铸、橡胶模具企业已通过单槽超声波清洗机替代人工清洗,清洗合格率显著提高,模具寿命延长,综合成本下降。
因此,答案是肯定的:单槽超声波清洗机不仅可行,而且往往是最优解之一——只要理性选型、科学操作,它就能成为模具清洗环节中可靠而高效的利器。